东莞硅胶制品深度指南:从液态硅胶成型到食品级定制,一文读懂硅胶加工全链路
在珠三角制造业版图中,东莞的硅胶制品产业一直占据着举足轻重的位置。无论是消费电子里的硅胶按键、家电中的硅胶密封圈,还是母婴用品里的食品级硅胶制品,背后往往都能追溯到东莞的硅胶加工厂。对于采购商、结构工程师和产品经理来说,理解东莞硅胶制品的工艺体系、材料选择与质量控制逻辑,比单纯比价更能决定一款产品能否顺利落地。本文从材料、成型工艺、模具开模、行业应用和品控五个维度展开,帮助读者建立对硅胶定制加工的整体认知。
一、东莞硅胶制品为什么形成产业集群
东莞硅胶制品行业的集聚,并非偶然。硅胶加工属于典型的“材料+模具+设备+人工”复合型制造,产业链条长、配套要求高。东莞及周边地区聚集了模具钢材、CNC加工、火花机、硫化设备、硅胶原料供应、表面处理与检测机构等完整配套,一家硅胶加工厂在几十公里半径内就能完成从开模到量产的全部环节。
这种集群效应带来的直接好处是响应速度快。硅胶定制项目通常需要反复打样、修模、验证,配套齐全意味着沟通成本低、试错周期短。同时,东莞长期承接电子、家电、汽车零部件、医疗器械等下游订单,硅胶制品企业在新品导入(NPI)和批量交付之间积累了较成熟的衔接经验,能够兼顾小批量多品种与大规模稳定供货两种模式。
- 配套完整:模具、原料、硫化、检测、包装环节本地化程度高
- 响应快速:打样与修模周期相对可控,适合迭代型产品开发
- 应用广泛:覆盖电子、家电、汽车、医疗、母婴、礼品等下游行业
- 经验积累:长期服务品牌客户,熟悉图纸评审与量产导入流程
二、硅胶材料怎么选:从普通硅胶到食品级硅胶制品
谈东莞硅胶制品,绕不开材料选择。硅胶(硅橡胶)按硫化方式可分为高温硫化硅胶(HTV)和液态硅胶(LSR);按用途和认证可分为普通工业级、食品级、医疗级、阻燃级、导电导热级等。材料选错,后续工艺再精细也难以弥补。
普通工业级硅胶多用于结构件、缓冲件、密封件,关注硬度、拉伸强度和压缩永久变形。食品级硅胶制品则需满足相关食品接触材料标准,对气味、迁移量、挥发性有机物有更严格的要求,常见于厨具、母婴用品、水杯密封圈、咖啡器具等场景。医疗级硅胶对生物相容性要求更高,通常涉及更严格的原料溯源与洁净生产条件。
硬度是另一个关键参数。硅胶硬度通常以邵氏A表示,从30度左右的软胶到70度以上的硬胶都有应用。硬度不仅影响手感,也影响脱模、收缩率和装配配合。采购方在提出硅胶定制需求时,应尽量明确使用环境(温度范围、接触介质、受力方式)和认证要求,而不是只给一张外观图。
- 按硫化方式:高温硫化硅胶(HTV)、液态硅胶(LSR)
- 按认证等级:工业级、食品级、医疗级、阻燃级
- 按功能特性:导电、导热、耐油、耐低温、发泡硅胶
- 关键参数:硬度(邵氏A)、密度、拉伸强度、撕裂强度、压缩永久变形
三、液态硅胶成型与固态模压:两种主流工艺的差异
东莞硅胶制品厂常见的成型方式主要有固态模压、液态硅胶成型(LSR注塑)、挤出成型和压延成型。其中,固态模压与液态硅胶成型最具代表性,适用场景差异明显。
固态模压是最传统的硅胶成型方式。将混炼胶裁切成一定重量的小块,放入模具型腔,在平板硫化机上加热加压硫化成型。优点是模具成本相对低、硬度范围宽、适合中大批量的杂件生产,硅胶杂件、硅胶密封圈、硅胶脚垫多采用此工艺。缺点是人工参与较多,飞边处理依赖人工或后续工序。
液态硅胶成型则将双组分液态硅胶通过计量混合设备注入冷流道模具,在加热条件下快速硫化。液态硅胶成型自动化程度高、飞边少、尺寸一致性好,特别适合精密硅胶按键、光学透镜、医疗配件、婴儿奶嘴等对洁净度和精度要求较高的产品。其门槛在于设备投入和模具设计能力,冷流道系统、真空排气、计量比例控制都会直接影响良率。
此外,硅胶包胶(包塑、包金属)也是常见需求,例如硅胶按键包ABS基座、硅胶密封圈包金属骨架。这类工艺对底涂处理、模具定位和硫化温度匹配要求较高,属于硅胶定制中技术含量较高的方向。
四、硅胶模具开模:决定项目成败的前置环节
硅胶模具开模是硅胶定制项目的分水岭。模具设计不合理,量产阶段会出现飞边过厚、排气不良、缺料、变形、尺寸漂移等问题。东莞的硅胶加工厂通常会在开模前进行DFM(可制造性)评审,重点看壁厚是否均匀、脱模斜度是否足够、分型面位置是否合理、是否存在倒扣结构。
硅胶收缩率一般在2%至4%之间,具体与硬度、填料和成型工艺有关。模具型腔尺寸需要按收缩率补偿,对于尺寸公差要求严格的产品,往往需要先开试验模验证,再修正型腔。模具材料方面,小批量打样可用代木或铝模,量产则多采用钢材,并根据产量选择是否做表面处理。
值得提醒的是,硅胶按键这类产品对行程、手感、导电粒位置要求精细,模具设计需要与电路板方案协同;硅胶密封圈则要关注分型面位置对密封性能的影响。把工艺需求前置到结构设计阶段,往往比后期修模更省成本。
- 开模前评审:壁厚、脱模斜度、分型面、排气、倒扣结构
- 收缩率补偿:结合硬度与工艺确定,必要时先开试验模
- 模具材料:打样模与量产模按产量和精度需求区分
- 协同设计:按键手感、密封性能需与整机方案同步验证
五、东莞硅胶制品的典型应用场景
从下游看,东莞硅胶制品的应用面非常宽。消费电子领域,硅胶按键、硅胶保护套、防水密封圈需求稳定;家电领域,硅胶密封圈、硅胶管、减震脚垫用量大;汽车零部件领域,硅胶密封件、线束护套、导热硅胶片对耐温耐老化要求高;医疗器械领域,硅胶导管、面罩、密封件强调生物相容性;母婴与厨具领域,食品级硅胶制品如奶嘴、餐垫、烘焙模具、折叠水杯增长明显。
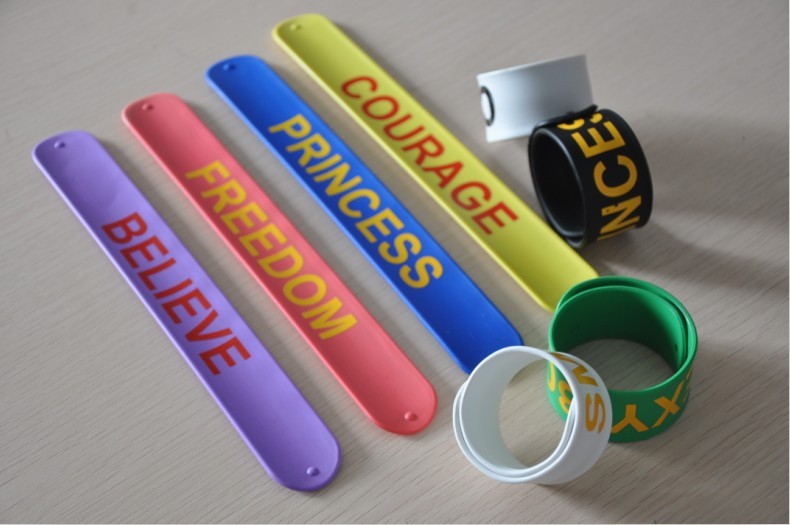
此外,硅胶礼品定制是近年活跃的细分方向。硅胶手环、钥匙扣、杯垫、行李牌、手机支架等产品,结合丝印、镭雕、滴胶、多色成型等表面工艺,成为企业活动和品牌周边的重要载体。这类订单通常批量适中、交期紧、款式多,对硅胶加工厂的柔性排产能力是一种考验。
在工业配套方面,硅胶杂件的身影同样普遍:纺织机械的硅胶辊、印染设备的密封件、包装机械的吸盘、电子设备的导热垫片,都属于典型的小批量、多品种需求。这也解释了为什么东莞硅胶制品企业普遍强调“定制能力”而非单一标准品。
六、质量检测与常见问题:如何判断一家硅胶加工厂是否靠谱
硅胶制品的质量判断,不能只看外观。常规检测项目包括硬度、密度、拉伸强度、撕裂强度、伸长率、压缩永久变形、耐老化、耐温、耐介质等;食品级硅胶制品还需关注感官指标、迁移量和高锰酸钾消耗量等;出口订单可能涉及RoHS、REACH、FDA等相关要求。
生产现场常见的质量问题包括:飞边过厚(模具分型面或排气问题)、气泡与缺料(排气不良或胶料重量不足)、尺寸超差(收缩率补偿不当或硫化波动)、表面污点(原料或环境洁净度不足)、气味偏大(原料或后段烘烤不充分)。成熟的硅胶加工厂会有明确的原料批次管理、硫化参数记录和首件检验流程。
采购方在评估供应商时,可以重点看三件事:一是打样阶段的沟通是否专业,能否主动指出结构风险;二是检测报告是否可追溯,原料来源是否清晰;三是量产一致性是否稳定,而不是只看首件样品。对于食品级硅胶制品和医疗类应用,还应关注生产环境的洁净管理和后段清洗、烘烤工序。
- 常规物性:硬度、密度、拉伸强度、撕裂强度、压缩永久变形
- 安全合规:食品接触材料相关指标、RoHS、REACH等
- 过程管理:原料批次、硫化参数、首件检验、飞边与外观标准
- 评估要点:打样专业度、报告可追溯性、量产一致性
七、结语:硅胶定制拼的是系统能力
东莞硅胶制品行业之所以能长期保持竞争力,核心不在于单一工序的价格优势,而在于材料、模具、成型、检测和交付组成的系统能力。对采购方而言,理解液态硅胶成型与固态模压的适用边界,明确食品级硅胶制品的合规要求,重视硅胶模具开模阶段的设计评审,才能在成本、品质和交期之间找到平衡点。硅胶定制从来不是“给张图就能做”的简单生意,而是一场从结构设计到量产验证的协同工程。选对一家懂工艺、能沟通、有品控的东莞硅胶加工厂,往往比压低几分钱单价更有价值。