东莞硅胶制品选型指南:从液态硅胶成型到食品级定制,一文读懂硅胶加工全流程
在制造业链条中,硅胶制品往往扮演着"不起眼却离不开"的角色。一台设备的防水靠一只密封圈,一款电子产品的操作手感取决于按键的段落感,一套厨房用品的安全性则由材料等级决定。东莞作为华南制造业的重要聚集地,硅胶加工厂数量众多,但真正能把材料、模具、成型工艺和检测环节打通的企业并不多。本文围绕东莞硅胶制品的选型与加工展开,梳理从开模到量产的关键节点,帮助采购和工程人员少走弯路。
一、东莞硅胶制品为什么集中度高
硅胶制品的生产并不只是"把胶料压进模具"这么简单。它上游连接着硅橡胶原料、硫化剂、色母等化工材料,下游对接电子、家电、汽车零部件、医疗器械、食品接触类消费品等多个行业。东莞及周边地区恰好具备完整的配套能力:模具钢材与CNC加工资源密集,表面处理和检测机构齐全,物流半径短,打样到量产的周期被大幅压缩。
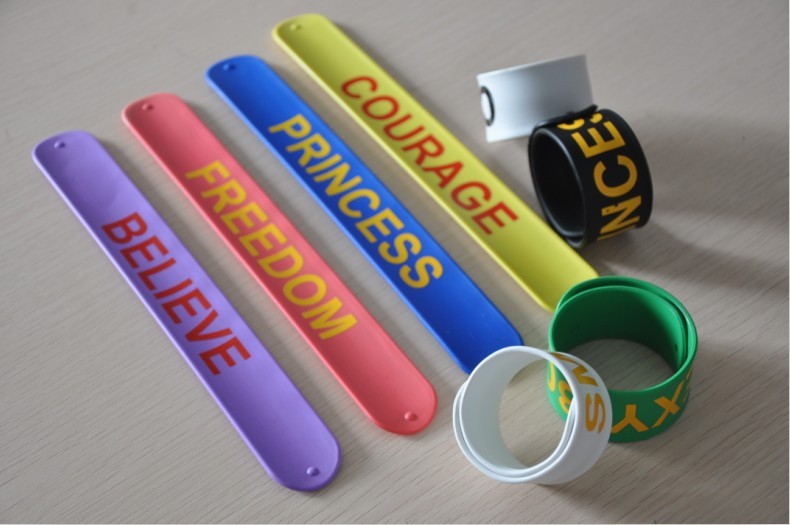
以琪宝硅胶科技这类本地加工厂为例,日常承接的订单结构相当分散——既有批量稳定的硅胶按键、硅胶密封圈,也有小批量的硅胶杂件和硅胶礼品定制。这种"多品种、中批量"的市场特征,倒逼工厂在模具管理和成型工艺上保持柔性,也让东莞硅胶制品在响应速度上形成了差异化优势。
二、液态硅胶成型与固态模压:怎么选
硅胶成型工艺主要分为固态模压(HTV)和液态硅胶成型(LSR)两大类,选型时经常被混淆。
- 固态模压:胶料为块状或条状,经炼胶、裁切、放入模具后高温硫化。适合结构较厚、批量中等、成本敏感的产品,如硅胶杂件、密封圈、脚垫、硅胶礼品。模具投入相对低,换色换料灵活。
- 液态硅胶成型:双组分液态胶经计量混合后注入热模,硫化速度快,飞边少,尺寸一致性好。适合薄壁、高精度、大批量的产品,如硅胶按键、精密密封件、婴童用品、医疗配件。缺点是设备与模具投入较高,更适合长线订单。
实际选型时可以从三个维度判断:产品壁厚是否均匀、年需求量是否足够分摊模具成本、精度要求是否严格。薄壁高精度的按键类产品,液态硅胶成型的良率优势通常能抵消前期投入;而结构复杂、批量不大的杂件,固态模压反而更经济。
三、硅胶模具开模:决定成败的前置环节
很多硅胶制品的质量问题,根源不在成型车间,而在模具设计阶段。硅胶收缩率通常在2%~4%之间,不同硬度、不同填料体系会有差异,模具型腔尺寸必须据此补偿。此外还有几个容易被忽略的细节:
- 分型面设计:直接影响飞边位置和后续去毛刺工作量,分型面选得不好,外观件很难做到免修边。
- 排气槽布置:硅胶流动性有限,排气不畅容易产生困气、缺胶,薄壁件尤其明显。
- 硬度与结构匹配:低硬度硅胶脱模时易变形,模具顶出结构要相应调整。
- 冷流道与热流道:液态硅胶成型中,冷流道能减少胶料浪费,但对模具加工精度要求更高。
规范的硅胶模具开模流程一般包括:产品图评审、DFM分析、模具结构设计、模流分析(视产品复杂度)、加工装配、试模打样、样品确认、修模定型。采购方在开模前提供清晰的三维图纸和关键尺寸公差要求,能显著减少反复修模的次数。
四、食品级硅胶制品:认证与工艺要求
食品级硅胶制品是近年需求增长较快的品类,涵盖厨具、烘焙模具、婴儿用品、水杯配件等。需要明确的是,"食品级"不是一句宣传语,而是有具体标准支撑的:
- 原料需符合食品接触材料相关国家标准,常见检测项目包括感官指标、高锰酸钾消耗量、重金属迁移量、总迁移量等;
- 出口产品还需满足相应地区的法规要求,如欧盟的食品接触材料框架法规、美国FDA相关条款;
- 生产环节要避免交叉污染,硫化剂、色母等辅料同样需要符合食品接触要求,车间粉尘与油污控制不可忽视。
采购食品级硅胶制品时,建议要求供应商提供原料报告与成品检测报告,并确认检测机构具备相应资质。价格明显低于市场水平的"食品级"产品,往往在原料等级或检测环节存在缩水。
五、硅胶按键与硅胶密封圈:两个典型品类的工艺要点
硅胶按键的核心诉求是手感一致性与寿命。导电粒的阻值、按键壁厚、行程设计、按压力曲线都会影响最终体验。液态硅胶成型在这类产品上应用广泛,因为薄壁成型的一致性好,批量生产中手感离散度小。带背光或双色效果的按键,还需要二次成型或丝印、喷涂等后工序配合。
硅胶密封圈关注的是压缩永久变形、耐温范围和尺寸精度。硬度选择(通常邵氏30A~70A)、截面形状(O型、异形、带骨架)以及是否采用铂金硫化,都会影响密封可靠性。用于汽车、医疗器械等场景时,还需考虑耐油、耐介质、低挥发等附加要求。
六、硅胶礼品定制与硅胶杂件:小批量订单怎么谈
硅胶礼品定制(如手腕带、杯垫、钥匙扣、收纳袋)和硅胶杂件订单,特点是单款数量不大、款式变化频繁。这类订单的成本结构中,模具费占比高,因此沟通重点在于:
- 能否共用现有模具或做模穴调整,降低开模成本;
- 颜色、硬度、表面处理(磨砂、亮面、喷油、丝印、镭雕)的组合是否影响良率;
- 打样周期与量产周期的衔接,避免样品确认后交期失控;
- 包装与出货标准是否明确,小批量订单最容易在包装环节产生额外费用。
选择东莞硅胶加工厂时,不妨先看其产品中心覆盖的品类广度——能同时处理按键、密封圈、杂件和礼品类订单的工厂,通常在模具管理和排产上更有经验,应对多品种需求时更从容。
七、质量检测:硅胶制品不能省的一道关
硅胶制品的检测通常分为来料、过程与成品三个层面。来料环节关注原料硬度、比重、外观与批次一致性;过程环节关注硫化程度(可用硬度与回弹判断)、飞边控制、尺寸稳定性;成品环节则根据用途选择项目,常见的有:
- 尺寸与外观全检或抽检;
- 硬度、拉伸强度、撕裂强度、回弹等物理性能测试;
- 耐温、耐老化、耐介质测试;
- 食品接触类产品的迁移量检测;
- 电子类产品的绝缘性能与导电粒阻值测试。
硫化不充分是硅胶制品常见的隐性缺陷,外观上看不出来,但会导致回弹差、易老化、有气味。正规工厂会通过硫化曲线仪控制胶料状态,并对每批次做抽检记录。
八、选择东莞硅胶制品供应商的实用清单
综合来看,筛选供应商时可以按以下顺序核对:
- 工艺覆盖:是否同时具备固态模压与液态硅胶成型能力,能否覆盖从按键到杂件的品类;
- 模具能力:自有模具车间还是外协,开模周期与修模响应速度如何;
- 材料管理:原料来源是否可追溯,食品级产品能否提供合规检测报告;
- 检测手段:有无基本的物理性能测试与尺寸检测设备;
- 订单弹性:小批量打样与中大批量量产的排产是否顺畅;
- 后工序配套:丝印、喷涂、镭雕、组装、包装能否一站式完成。
硅胶制品的品质差异,往往在样品阶段不明显,量产三个月后才逐渐暴露。因此比起单次报价,更值得关注的是供应商在模具设计评审、硫化控制和检测记录上的规范程度。把这些前置环节谈清楚,东莞硅胶制品的采购才能真正做到省心。